より良い塗装パラメータ。
ボディ上の膜厚は仕様で決まっています。ボディに付着しなかった塗料はすべてオーバースプレーとなり、塗料として、そしてスラッジとして、二重にコストがかかります。より良いパラメータウィンドウを使えば、より多くの塗料を本来の場所に塗着させることができます。
7–10 %+
SprayBrushによる一般的な塗料削減率
−15 %
吐出量(膜厚は同じ)
70 % 82 %
塗着効率
30 15
オーバースプレー量(相対値)
吐出量、塗着効率、オーバースプレーは説明用の例です。
同じ膜厚を、より少ない塗料で。
説明用の例70車体に塗着
30飛散
70車体に塗着
15飛散
15削減
ボディ上の塗料が同じ = 膜厚も同じ
塗料はどこへ行くのか?
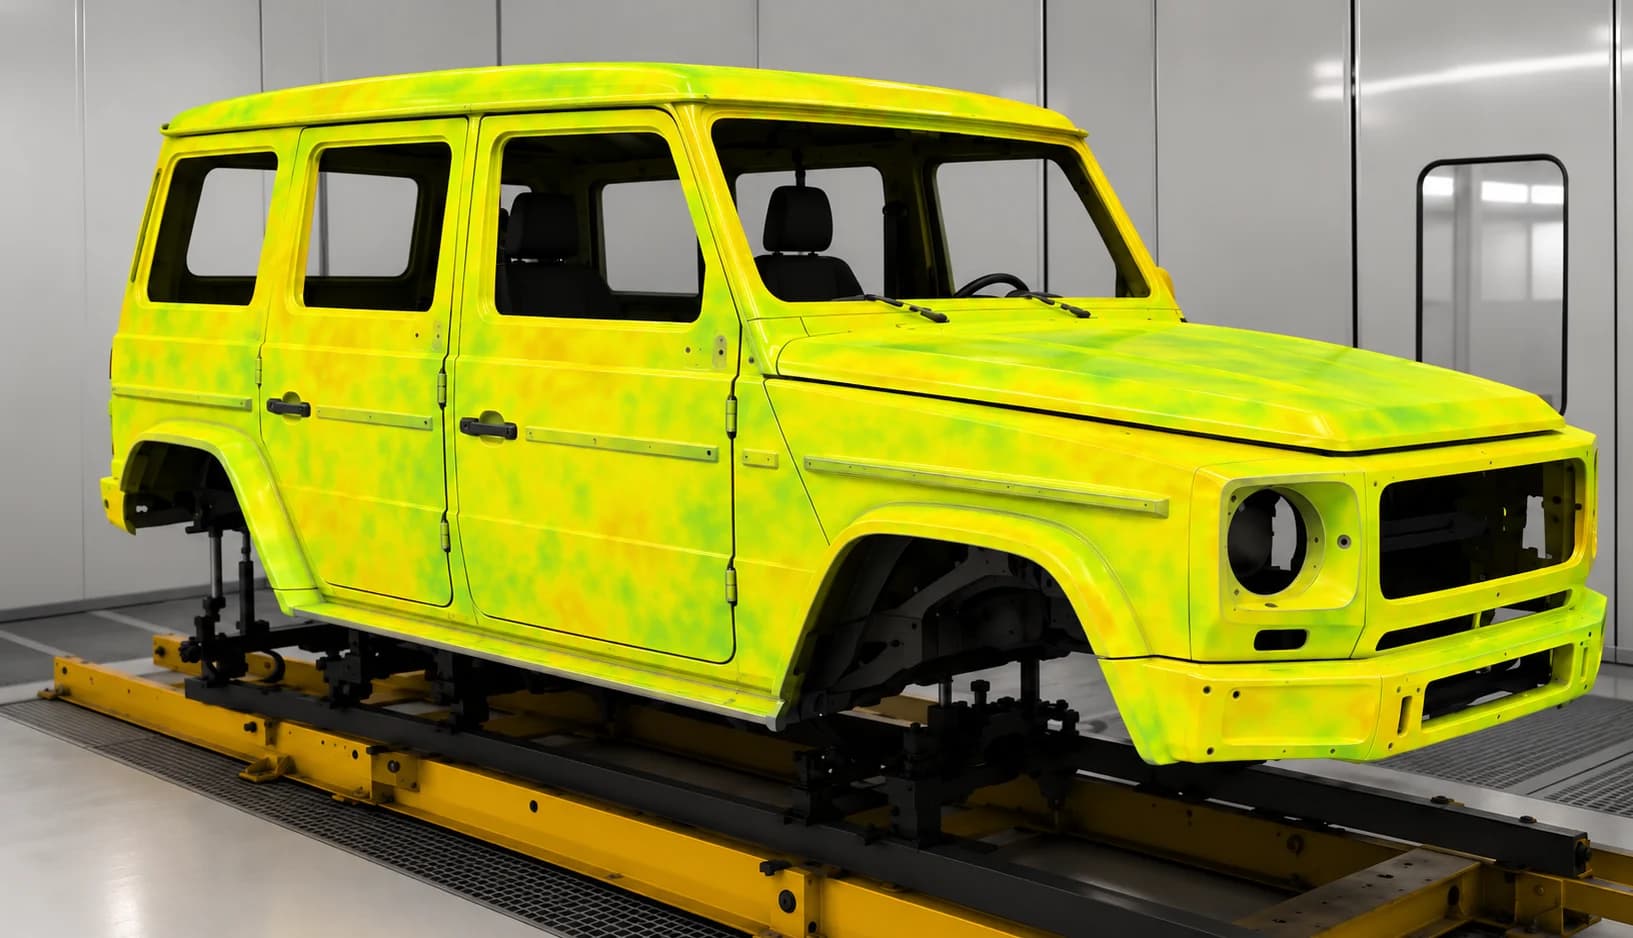
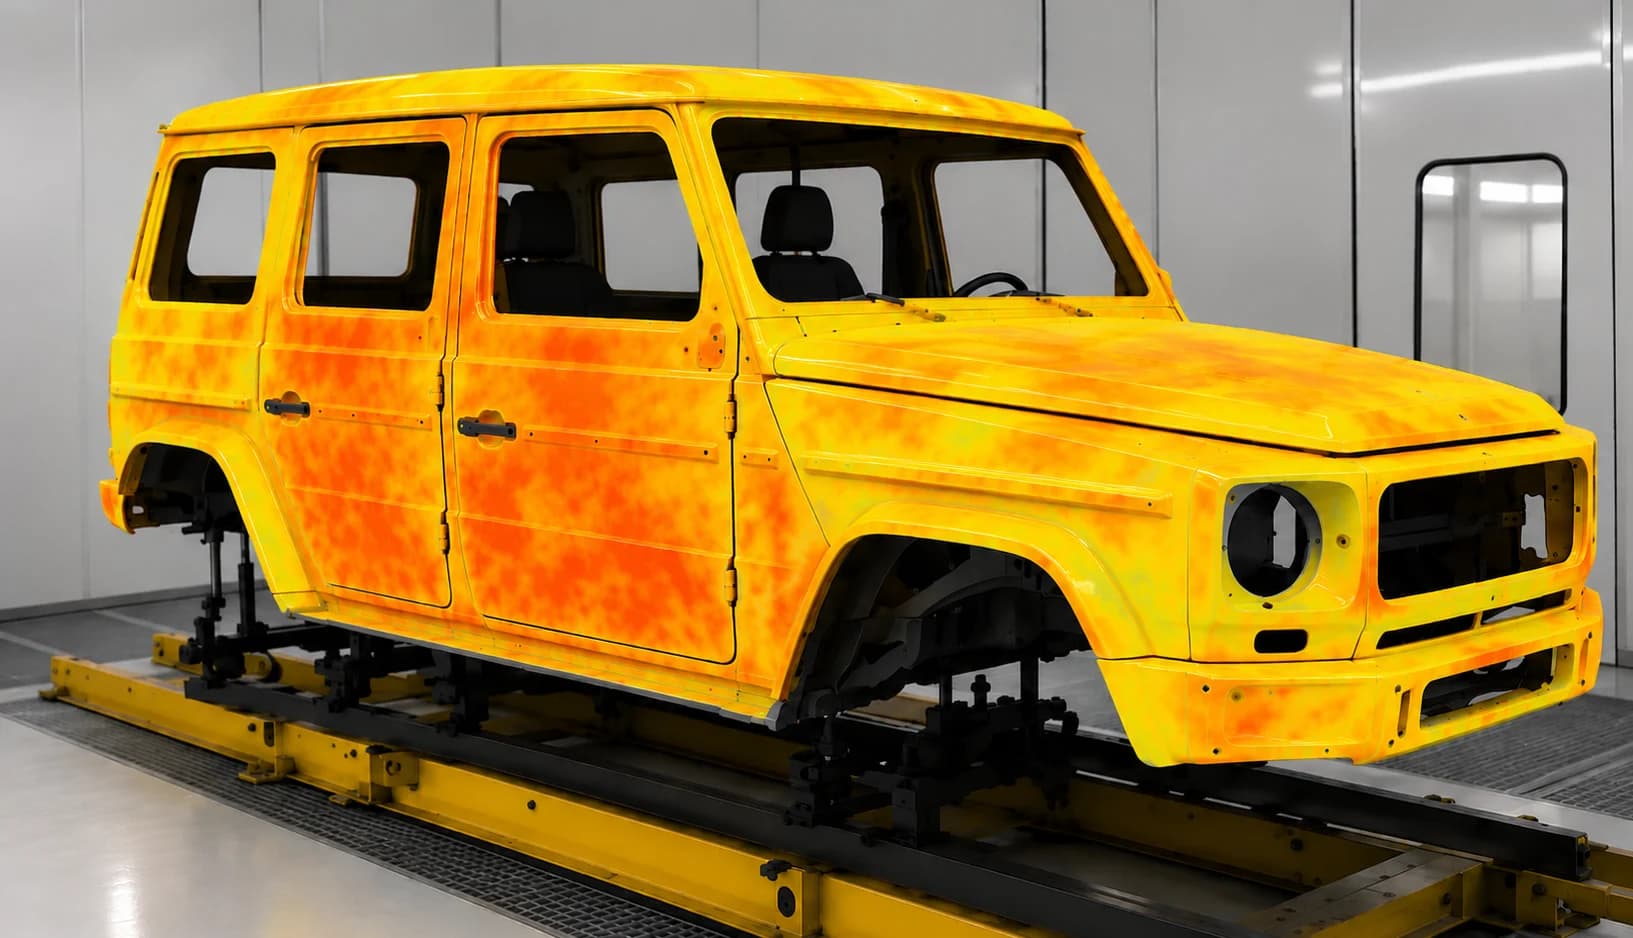
塗着効率
70 % 82 %
より多くの塗料がボディに塗着します。
オーバースプレー
−50 %
ブースに飛散する塗料が半分になり、処理するスラッジも減ります。
吐出量
−15 %
より少ない塗料で同じ膜厚を実現します。
SprayVisionが調整するパラメータ。6つのパラメータを同時に設定
より多くの塗料がボディに塗着すれば、同じ膜厚に必要な塗料は少なくなります。この例では吐出量を100 %から85 %に下げても、膜厚は仕様内に収まっています。
吐出量 −15 %同じ膜厚シェーピングエアはパターンの広がりを決めます。適切に設定すると、パターンが狭く密になり、塗料がボディの外へ流れずにボディに塗着します。
より狭いパターン飛散の低減ベル回転数は液滴サイズを決めます。細かければ良いとは限りません。微細すぎる液滴はブース内に漂ってしまいます。SprayVisionは、外観を保ちながら液滴を確実にボディへ届ける回転数を見つけ出します。
液滴サイズ外観を維持静電気の力が液滴をボディに引き寄せます。吐出量やエアと合わせて調整することで、オーバースプレーになる液滴が減り、より多くがボディに届きます。
回り込みの向上塗着効率の向上ロボット速度と吐出量の組み合わせで膜厚が決まります。SprayVisionはこの2つのバランスを取り、吐出量を下げても規定の膜厚に到達できるようにします。
膜厚仕様を維持SB50は、ピーク膜厚の半分の位置でのパターン幅です。パス間のオーバーラップをSB50に合わせることで、同じ部分を二重に塗装することなく均一な膜厚が得られます。
均一な膜厚二重塗装なし
パラメータ 1 / 6
吐出量
より多くの塗料がボディに塗着すれば、同じ膜厚に必要な塗料は少なくなります。この例では吐出量を100 %から85 %に下げても、膜厚は仕様内に収まっています。
パラメータ 2 / 6
シェーピングエア
シェーピングエアはパターンの広がりを決めます。適切に設定すると、パターンが狭く密になり、塗料がボディの外へ流れずにボディに塗着します。
パラメータ 3 / 6
ベル回転数
ベル回転数は液滴サイズを決めます。細かければ良いとは限りません。微細すぎる液滴はブース内に漂ってしまいます。SprayVisionは、外観を保ちながら液滴を確実にボディへ届ける回転数を見つけ出します。
パラメータ 4 / 6
電圧
静電気の力が液滴をボディに引き寄せます。吐出量やエアと合わせて調整することで、オーバースプレーになる液滴が減り、より多くがボディに届きます。
パラメータ 5 / 6
ロボット速度
ロボット速度と吐出量の組み合わせで膜厚が決まります。SprayVisionはこの2つのバランスを取り、吐出量を下げても規定の膜厚に到達できるようにします。
パラメータ 6 / 6
オーバーラップ = SB50
SB50は、ピーク膜厚の半分の位置でのパターン幅です。パス間のオーバーラップをSB50に合わせることで、同じ部分を二重に塗装することなく均一な膜厚が得られます。
変わらないもの
- アトマイザー
- ロボットと軌道
- 膜厚仕様
- 外観
調整する対象
- パラメータウィンドウ
6つのパラメータを、試行錯誤ではなく測定したスプレーパターンに基づいて同時に設定します。
得られる効果
- 塗着効率の向上
- オーバースプレーとスラッジの削減
- VOCとブース負荷の低減
- CO₂排出量の削減